透明材料异形切割与精密划片 电子光学玻璃激光钻孔刻槽及表面微槽加工技术综述
随着消费电子、光通信、半导体及航空航天领域的快速发展,电子信息产品对电子光学玻璃、石英玻璃、蓝宝石等透明硬脆材料的加工需求急剧增长。从智能手机的异形摄像头盖板、指纹识别模组,到光通信领域的阵列波导器件、微流控芯片,再到MEMS传感器中的微结构,都对透明材料的加工精度、崩边控制、热影响区及加工效率提出了严苛要求。传统机械切割与研磨工艺在面对异形轮廓、微孔阵列及表面微槽结构时,往往存在崩边大、微裂纹多、刀具磨损快、难以加工高深宽比结构等问题。激光加工技术以其非接触、高能量密度、聚焦光斑小、易与数控系统集成等优势,成为透明材料精密加工的核心手段。本文围绕透明材料的异形切割、精密划片、激光钻孔、刻槽及表面微槽加工等关键技术展开论述。
一、透明材料异形切割与精密划片技术
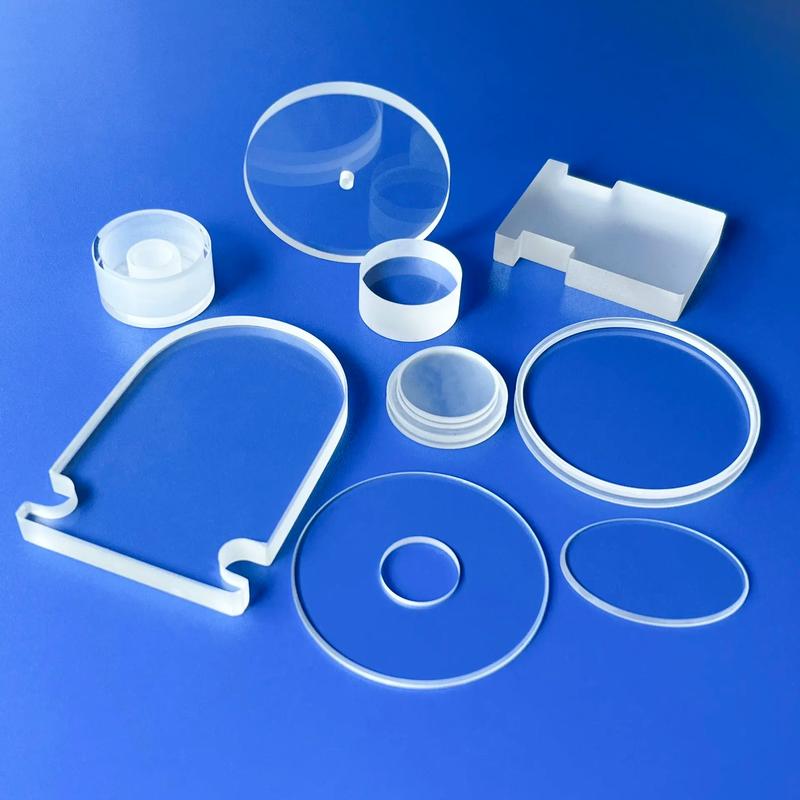
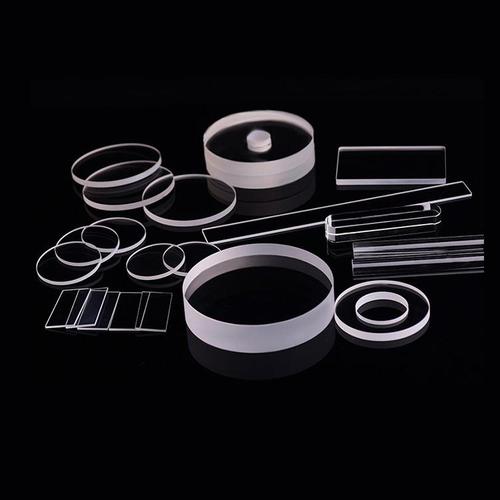
异形切割是指除直线以外的任意二维轮廓切割,如圆弧、曲线、多边形及复合形状,典型应用包括手机前后盖板的异形开孔、车载显示异形屏、智能穿戴设备曲面玻璃外形等。精密划片则主要针对晶圆级光学玻璃、滤光片、镜片阵列等进行分割,要求切缝窄、崩边小、断面垂直度高。
目前主流的激光异形切割与划片技术包括:
- 红外纳秒激光烧蚀切割:利用1064nm或10.6μm激光直接气化材料,适用于较厚玻璃,但热影响区较大,易产生微裂纹和熔渣,后续常需酸洗或抛光。
- 紫外纳秒/皮秒激光冷加工:355nm或266nm紫外激光光子能量高,可直接打断材料化学键,实现“冷烧蚀”,热影响区小,崩边可控制在10μm以内,广泛用于蓝宝石、石英玻璃的精密划片与异形切割。
- 皮秒/飞秒激光成丝切割:利用超快激光在透明材料内部诱导非线性吸收,形成微爆裂隙或改质层,再配合化学腐蚀或热应力分离,可实现无崩边、无锥度的切割,切缝可小于5μm,适用于超薄玻璃(<100μm)及异形微结构加工。
- 贝塞尔光束切割:利用贝塞尔光束在透明材料内部形成高深宽比改质区,单次扫描即可完成厚玻璃(>1mm)的切割,边缘粗糙度低,效率远高于逐层烧蚀。
在异形切割路径规划方面,需结合CAM软件进行轮廓补偿、引入引出线优化及激光功率/速度的动态匹配,以避免拐角处热积累造成的过烧或崩边。精密划片则需兼顾切割深度与材料去除率的平衡,通常采用多道扫描或隐形切割(Stealth Dicing)工艺,后者将激光聚焦于材料内部形成改质层,再通过扩膜分离,实现零崩边、零碎屑的划片效果。
二、电子光学玻璃激光钻孔技术
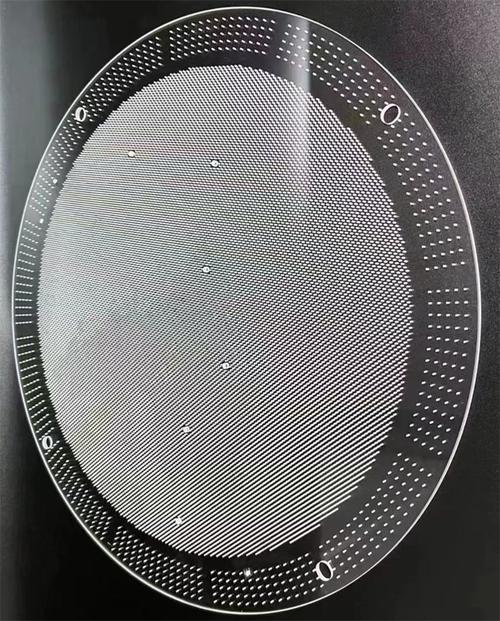
电子光学玻璃广泛应用于图像传感器封装、光模块耦合、微透镜阵列等领域,其微孔加工需求包括通孔、盲孔、锥形孔及高深宽比微孔阵列。激光钻孔相比机械钻孔,可加工孔径小至10μm以下,深径比可达10:1以上,且无刀具磨损与接触应力。
激光钻孔的关键技术要点包括:
- 入口与出口崩边控制:采用低脉冲能量、高重复频率、多道环切策略,或先使用贝塞尔光束打底,再逐层扩孔,可有效减小崩边与锥度。对于出口崩边,可在材料背面贴附牺牲层或使用背面辅助气体吹除熔渣。
- 高深宽比微孔加工:采用螺旋钻孔(Trepanning)或旋切钻孔,通过振镜与Z轴联动,逐层去除材料,配合同轴吹气或水射流辅助排渣,可实现深径比20:1以上的微孔。飞秒激光结合空间光调制器(SLM)可生成多焦点阵列,实现并行钻孔,大幅提升加工效率。
- 孔壁质量与热影响区:超快激光在钻孔过程中热扩散极小,孔壁粗糙度可控制在Ra<0.5μm,无需后续抛光。对于纳秒激光钻孔,孔壁常存在重铸层与微裂纹,需配合化学腐蚀或热退火改善。
典型应用包括:光纤阵列V型槽的定位孔、微流控芯片的进样孔与反应腔连接孔、以及光学封装中的对准孔。
三、激光刻槽与表面微槽加工技术
表面微槽结构在电子光学玻璃中具有广泛用途,如光波导、衍射光栅、微流体通道、抗反射表面及微机电系统(MEMS)结构。激光刻槽可在玻璃表面或内部形成微米级沟槽,具有设计灵活、无需掩模、可三维加工等优势。
主要加工方式包括:
- 表面烧蚀刻槽:采用紫外纳秒或皮秒激光,通过振镜扫描与多道重叠,直接在玻璃表面去除材料形成微槽。槽宽可控制在10~50μm,深度由扫描次数与脉冲能量决定。为减小热影响区与微裂纹,常采用脉冲串(Burst Mode)或优化脉冲间隔,并结合水膜或气体辅助冷却。
- 内部改质+蚀刻刻槽:利用飞秒激光在玻璃内部诱导改质区,再通过氢氟酸(HF)或KOH湿法蚀刻,选择性去除改质材料,形成内部微通道或三维微槽。此法可获得高深宽比、侧壁光滑的微槽,适用于微流控芯片与光波导制造。
- 贝塞尔光束刻槽:贝塞尔光束可沿光轴方向形成长距离均匀的改质区,一次扫描即可在厚玻璃内部形成高深宽比微槽,再经蚀刻扩孔,效率高且边缘质量好。
- 飞秒激光双光子聚合辅助刻槽:在玻璃表面涂覆光敏树脂,利用飞秒激光双光子聚合在树脂中写入微槽模板,再通过刻蚀转移至玻璃表面,可实现纳米级精度的微槽加工。
在精密刻槽中,热影响区与裂纹控制是核心挑战。采用超快激光(脉宽<10ps)可几乎消除热影响区,但加工效率较低;采用纳秒激光配合自适应光学与光束整形,可在保证效率的同时将热影响区控制在5μm以内。湿法蚀刻后处理可有效去除重铸层与微裂纹,使槽壁粗糙度降至Ra<0.1μm。
四、技术挑战与发展趋势
透明材料异形切割、精密划片与微槽加工仍面临若干挑战:
- 厚材料高深宽比加工:针对厚度>3mm的电子光学玻璃,超快激光逐层烧蚀效率低下,亟需贝塞尔光束、时空聚焦等新型光学调控手段。
- 加工效率与质量的平衡:高精度必然伴随低效率,如何通过多光束并行、自适应加工与在线监测实现效率与品质的统一是产业化关键。
- 光学玻璃种类多样:石英、硼硅、蓝宝石、微晶玻璃等物理化学性质差异大,需要针对不同材料开发专用工艺窗口与激光参数。
- 智能制造与集成:激光加工设备需与自动化上下料、视觉定位、在线检测及大数据工艺库融合,实现高良率、高稳定性的规模化生产。
随着超快激光技术、空间光调制技术、新型光束整形及人工智能辅助工艺优化的不断突破,电子光学玻璃的透明材料异形切割、精密划片、激光钻孔刻槽与表面微槽加工将向更高精度、更小热影响、更大深宽比及更高效率的方向持续发展,有力支撑新一代消费电子、光通信、微流控与半导体封装产业的升级需求。
如若转载,请注明出处:http://www.wanlianboli.com/product/30.html
更新时间:2026-10-18 13:07:23